Tong sekrup extruder tahan anggere kahanane ngidini garis kasebut cocog karo output lan kualitas produk sing dibutuhake ing jendela proses sing bisa ditampa. Resin, pangisi, kontaminasi, geometri lan beban operasi ngganti umur layanan kasebut, mula perkiraan umur tanggalan mbutuhake kahanan kasebut. Kanggo baris sing wis ana ing produksi, ukur sekrup lan tong minyak ing lokasi sing bisa diulang, ngitung tingkat nyandhang anyar, lan gunakake karo tren produksi kanggo ngrancang pemeriksaan lan panggantos sabanjure.
MiturutIndustri EJS
- Lacak jam operasi lan owah-owahan formulasi, ora mung tanggal instalasi.
- Ukur loro bagean: nyandhang pesawat meneng lan nyandhang bolongan tong minyak nggedhekake reresik padha.
- Mbandhingake output saben rpm, suhu nyawiji lan kualitas marang roto referensi stabil.
- Prakiraan menyang watesan perencanaan khusus mesin, banjur ngidini wektu kanggo tuku lan instalasi.
- Reassess ramalan sawise owah-owahan materi, akselerasi nyandhang utawa karusakan sing ora dikarepke.
1. Apa tegese urip layanan ing garis ekstrusi sampeyan?
A meneng isih bisa muter sawise wis mandegake migunani kanggo produk tartamtu. Baris sing nggawe film utawa profil sing nuntut bisa ilang jendhela proses sing bisa ditampa sadurunge hardware tekan watesan struktural. Kosok baline, ngganti set swara mung amarga wis tekan ulang taun bisa mbuwang kapasitas sing bisa digunakake.
Pisahake keputusan dadi telung pitakonan. Apa hardware tetep ing watesan dimensi lan kondisi disetujoni? Apa proses bisa nggawe produk sing bisa ditampa kanthi tingkat sing dibutuhake? Apa biaya operasi terus luwih saka intervensi sing direncanakake? Sing pisanan babagan bagean, sing nomer loro babagan produk, lan sing katelu babagan perencanaan produksi. Perkiraan urip ora lengkap kajaba nyatakake titik pungkasan sing diprediksi.
Rekam tugas konco nomer
Tansah tanggal instalasi, nanging uga ngrekam jam ing produksi, bahan sing diproses lan riwayat formulasi. Wektu nganggur ora padha karo wektu pangolahan. Ton diproses menehi konteks, nanging ora bisa nggawe senyawa beda utawa konfigurasi mesin langsung iso dibandhingke.
| Rekam | Apa iku belongs ing taksiran urip |
|---|---|
| Identitas meneng lan tong minyak | Nyegah nyampur sajarah sawise swap utawa mbangun maneh |
| jam operasi | Netepake interval antarane inspeksi |
| Resin, jinis pangisi lan loading | Nerangake owah-owahan ing lingkungan nyandhang |
| Regrind sumber lan proporsi | Ngenali owah-owahan ing kontaminasi lan konsistensi feed |
| Output, rpm lan suhu leleh nyata | Tampilake beban lan kinerja sing ana gandhengane karo rekaman |
| Pangukuran kondisi anyar lan watesan sing disetujoni | Nemtokake apa sing wis diganti lan tumindak apa sing dibutuhake |
Pengalaman pemasok babagan tugas sing cocog bisa mbantu nyetel rencana pemeriksaan awal. Nyuwun formulasi, konstruksi komponen, jam lan kritéria sing ditampa ing mburi pengalaman kasebut. Sawise pangukuran sampeyan kasedhiya, gunakake kanggo nyaring rencana tinimbang nganggep interval panggantos tanduran liya minangka aturan tetep.
2. Kondisi apa sing ngganti tingkat nyandhang?
Jeneng polimer mung ora nggambarake proyek kasebut. PP lan PP alami sing ngemot pengisi mineral beda-beda tugas nyandhang. Jinis pangisi, loading, karakteristik partikel lan prakara kontaminasi bebarengan karo resin. Mulane, owah-owahan materi kudu katon ing rekaman pangopènan, sanajan model mesin lan kacepetan meneng tetep ora owah.
Jeff Kuhmananalisis urip meneng lan tong minyakmbedakake nyandhang abrasive, serangan korosif lan nyandhang adhesive logam-kanggo-logam. Uga ngrembug padhet wedging nalika bagean leleh ora bisa nangani materi dikirim menyang. Mekanisme kasebut mbutuhake tumindak koreksi sing beda. Lumahing harder piyambak ora bakal mbenerake mismatch geometri utawa masalah mesin Alignment.
Nemtokake permukaan kerja, ora mung baja dasar
EJS nggunakake PTA hardfacing kanggo sekrup bimetallic lan casting centrifugal kanggo linings tong minyak bimetallic. IngSpesifikasi produk bimetal EJSmbedakake kekandelan alloy rampung ing ngisor iki:
| Komponen | Dhaptar paduan kerja | kekandelan alloy kadhaptar |
|---|---|---|
| Screw hardfacing | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 kanggo 1,5 mm |
| Lapisan laras | EJS01 | 2,0 kanggo 3,0 mm |
| Lapisan laras | EJS02, EJS03, EJS04 | 1,5 kanggo 2,0 mm |
Iki minangka spesifikasi konstruksi, ora diidini nganggo utawa jam kerja sing dijamin. Garis bisa ilang kinerja pumping ditrima nalika materi protèktif substansial tetep. Dibagi kekandelan lapisan kanthi tingkat nyandhang sing dianggep ora nemtokake umur layanan sing migunani.

Cocokake respon kanggo karusakan
Mundhut bahan penerbangan sing terus-terusan mbutuhake penilaian sing beda saka skor terisolasi, pitting utawa simpenan sing rusak. Rekam ing endi karusakan lan formulasi sing ditindakake sadurunge katon. Kanggo tong minyak dawa, kalebu Alignment lan kondisi support ing diselidiki tinimbang assuming nyandhang ora rata mbuktekaken alloy iku salah.
Gunakake ingguide bahan meneng lan tong minyakkanggo pilihan materi lanNitrided versus bimetallic comparisonkanggo pilihan construction. Tansah Assessment urip fokus ing apa bagean diinstal.
3. Masalah nyandhang sekrup Extruder: apa owah-owahan sadurunge gagal?
Baris bisa terus output biasanipun nalika operator mboko sithik mundhakaken kacepetan meneng kanggo ijol. Nonton kg / jam mung bisa ngilangi owah-owahan kasebut. Mark Spalding lan Timothy Womer nemtokake tarif tartamtu minangka output dibagi kacepetan meneng inganalisis keausan sekrup tunggal, lan nerangake carane ganti rugi kacepetan bisa ngiringi suhu discharge luwih.
Mbandhingake kondisi produksi sing bisa diulang
Rekam output tartamtu minangka(kg/jam) / rpm. A Kurangé populasi pantes diselidiki nalika ngrumusake, mode dipakani lan kahanan hilir iso dibandhingke. Iku ora ukuran nyandhang dhewe. A owah-owahan ing viskositas resin, dipakani utawa kondisi layar bisa ngganti kinerja tanpa mundhut cocog saka logam.
| Observasi produksi | Priksa sadurunge ngubungake kanggo nyandhang |
|---|---|
| Luwih rpm dibutuhake kanggo output sadurunge | Formulasi, konsistensi feed, panjaluk tekanan lan setelan sadurunge |
| Suhu leleh nyata sing luwih dhuwur | Reliabilitas sensor, operasi pemanasan / pendinginan lan owah-owahan kacepetan |
| Ketidakstabilan tekanan | Pakan, kondisi layar, watesan mati lan kontrol suhu |
| Titik ireng, gel utawa unmelt | Simpenan, kahanan panggonan, owah-owahan materi lan kinerja leleh |
| Energi sing luwih dhuwur saben unit produk sing apik | Output, kethokan, wates pangukuran lan pangaturan operasi |
Gunakake run referensi karo produksi stabil lan kualitas ditrima. Simpen output, rpm, suhu leleh nyata, tekanan sirah lan tingkat nolak. Yen sampeyan ngrekam energi, nemtokake manawa nutupi extruder utawa kabeh baris, lan supaya wates kasebut ora owah. Nyampur energi total-line karo maca extruder-mung ngasilake tren mblusukake.
Tansah riwayat pangaturan singkat ing jejere wacan. Tren sing dirakit mung saka setelan pungkasan ora bisa nuduhake sepira kerepe operator kudu campur tangan. Kuhman nerangake carane kompensasi proses tambahan bisa ndhelikake rusak nganti produktivitas utawa kualitas dadi ora bisa ditampa. Iki minangka alesan kanggo nyelidiki awal, dudu bukti yen saben roto angel mbutuhake bagean anyar.
Owah-owahan sing terus-terusan sawise mriksa proses dhasar mbenerake pengawasan dimensi sing direncanakake. Grinding, seng di tuduh kontak logam utawa pecahan logam mbutuhake tumindak cepet miturut prosedur safety mesin; aja ngenteni tanggal pamriksan sing trep utawa watesan umur sing diwilang.
4. Pangukuran nyandhang laras: mriksa loro bagean ing lokasi sing cocog
Ukur diameteripun pesawat njaba, utawa OD, lan diameteripun tong minyak, utawa ID, ing stasiun sumbu cocog. Mbandhingake maca sekrup paling cilik karo maca tong minyak sing ora ana gandhengane ora nggambarake pas ing salah siji lokasi. Menehi jarak saben stasiun saka datum sing ditemtokake supaya teknisi mengko bisa nemokake maneh.
Panuntun pencegahan-pangopènan Reiloynjlèntrèhaké di resiki, pangukuran digawe adhem nggunakake tolok bolongan tong minyak lan peralatan ukuran meneng-OD cocok, karo cathetan pengawasan kapisah. Pilih peralatan sing dikalibrasi lan cara sing cocog karo geometri komponen. Rekam suhu inspeksi, orientasi sudut lan bisa diulang kanthi dimensi.
Jaga jarak radial lan diametral kanthi kapisah
Ing stasiun sing cocog, kanggo pitungan amplop bunder:
- Diametral reresik = barel ID minus sekrup flight OD.
- Reresik radial = reresik diametral dibagi 2.
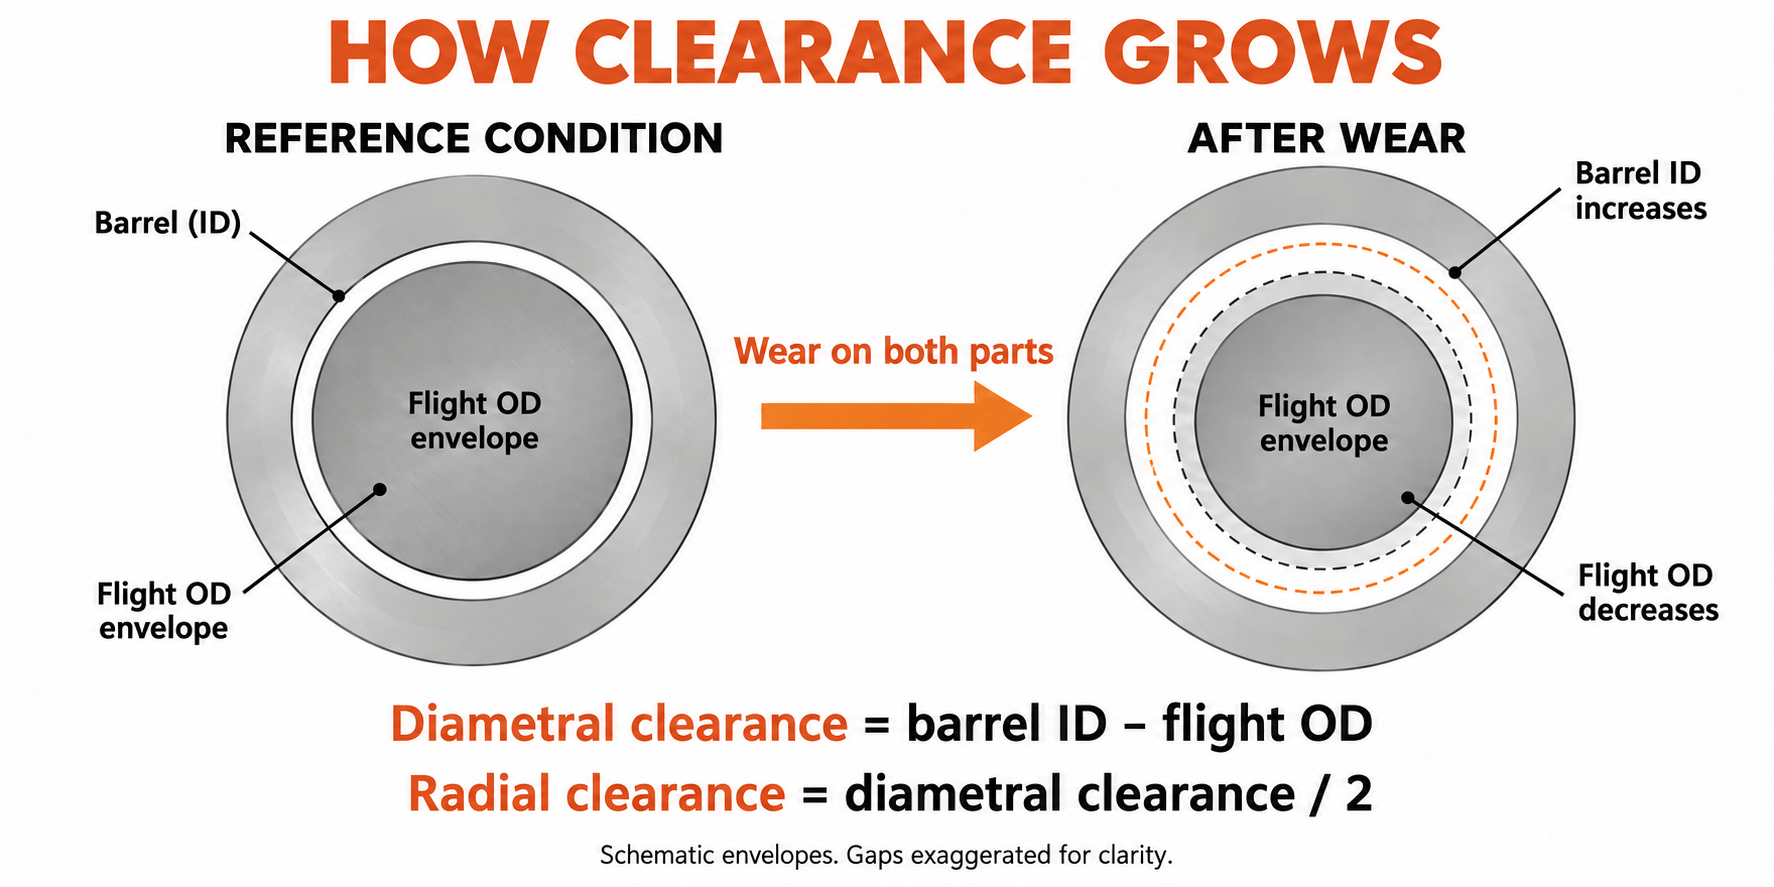
Tansah konvensi unit lan reresik ing saben laporan. Pengurangan OD 0,10 mm nggambarake kerugian penerbangan radial 0,05 mm. Bingung jumlah kasebut ngganti nyandhang sing diinterpretasikake kanthi faktor loro.
Apa kita diukur ing project panggantos 90 mm
Ing project panggantos EJS kanggo nominal 90 mm single-screw extruder Processing PP karo 30 wt% calcium karbonat, panjalukan awal customer kang luwih atose. Kita mriksa formulasi lengkap, gambar asli lan dimensi bagean lawas sadurunge nemtokake panggantos. Kita uga cocog stasiun pangukuran meneng lan tong minyak bebarengan sumbu.
Ing siji stasiun metering-bagean, OD pesawat lawas ana 89,65 mm lan ID tong minyak ana 90,25 mm. Bentenane diametral yaiku 0,60 mm, menehi reresik radial kadhemen 0,30 mm. Nggoleki sekrup mung bakal ninggalake setengah saka pitakonan sing ora bisa dijawab: tong laras uga minangka bagean saka kondisi sing diukur.
Spesifikasi panggantos nggunakake sekrup 38CrMoAlA karo Colmonoy 83 hardfacing penerbangan lan awak tong minyak 42CrMo karo lapisan EJS04. Ing stasiun sing cocog, OD penerbangan anyar yaiku 89,95 mm lan ID laras 90,15 mm. Bedane yaiku 0,20 mm, menehi reresik radial kadhemen 0,10 mm sing ditemtokake ing gambar kasebut.
| Pangukuran bagean metering | bagean lawas | bagean panggantos |
|---|---|---|
| Penerbangan OD | 89,65 mm | 89,95 mm |
| ID barel | 90,25 mm | 90,15 mm |
| Reresik diametral | 0,60 mm | 0,20 mm |
| Reresik radial kadhemen | 0,30 mm | 0,10 mm |
Kita mulihake pas sing ditemtokake ing stasiun kasebut, pengurangan jarak radial 0,20 mm. Stasiun lan antarmuka mesin liyane mbutuhake pamriksa dhewe. Ing drawing dipisahake meneng lan tong minyak bahan, wilayah dilindhungi lan syarat pengawasan, supaya kaputusan panggantos ngangap geometri uga atose. Iki minangka disiplin pangukuran sing dibutuhake kanggo pambiji urip sing migunani sadurunge bisa ngowahi maca bola-bali dadi tren.
Akun kanggo nyandhang ora seragam
Ukur kaping pirang-pirang sudut ing saben bagean salib tong minyak lan nahan bacaan individu, kalebu ovalitas. A reresik bunder diwilang ora kanthi njlèntrèhaké karusakan siji-sisi, runout utawa bolongan kleru. Kanggo ngawut-awut kembar, pengawasan uga kudu alamat OEM kang kembar-bore lan geometri intermeshing; rumus babak-bore siji ora bisa ngganti taksiran sing.
Tindakake prosedur ngisolasi, ngeculake tekanan, nangani lan ngilangi pabrikan mesin. Nduwe dhukungan personel sing mumpuni lan mriksa bagean kasebut. Laporan nyandhang ora gumantung marang reresik sing ngrusak, akses improvisasi utawa ngangkat sing ora didhukung.
5. Etung tingkat nyandhang saka pamriksan ulang
Siji inspeksi nemtokake ukuran saiki. Rong inspeksi sing bisa dibandhingake nggawe tingkat interval. Pemriksaan luwih lanjut nuduhake manawa tingkat kasebut ganti. Gunakake jam sing diklumpukake dening komponen sing padha ing antarane pamriksa, dudu umur total mesin utawa campuran suku cadang sing beda.
Kanggo saben stasiun, etung wutah radial-clearance ing mm saben 1.000 jam operasi:
Rate = (clearance radial saiki - clearance radial sadurunge) / jam antarane inspeksi × 1.000
Iki minangka tingkat pertumbuhan reresik gabungan. Kanggo ndeleng komponen kang nyumbang, ngetung mundhut radial meneng minangka(OD sadurunge - OD saiki) / 2lan wutah radial tong minyak minangka(ID saiki - ID sadurungé) / 2. Nalika kahanan lokasi, orientasi lan inspeksi cocog, owah-owahan loro kasebut nambahi reresik.
Maca interval pungkasan kanthi kapisah
Coba log inspeksi sing dianggep kanggo stasiun amplop bunder siji. Dimensi kasebut nerangake pitungan; padha ora asil operasi-urip EJS utawa specification acceptance.
| Jam wiwit instalasi | Penerbangan OD | ID barel | Reresik radial | Rate wiwit maca sadurunge |
|---|---|---|---|---|
| 0 h | 99,95 mm | 100,15 mm | 0,10 mm | Baseline |
| 2.000 h | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm / 1,000 jam |
| 4.000 h | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm / 1.000 jam |
Sajrone 4.000 jam lengkap, rata-rata yaiku 0.025 mm / 1.000 jam. Interval paling anyar luwih cepet, yaiku 0,03 mm / 1,000 jam. Nggunakake mung rata-rata umur lengkap bakal ndhelikake owah-owahan kasebut. Neliti alesan kasebut lan gunakake tarif paling anyar sing konservatif kanggo ngrancang.
Interval paling anyar uga dipisahake dadi 0,04 mm mundhut radial sekrup lan 0,02 mm pertumbuhan radial tong minyak. Bareng padha nerangake nambah reresik 0,06 mm. Iki menehi tim pangopènan pitakonan sing luwih migunani tinimbang komponen sing biasane nganggo pisanan: komponen apa sing nyumbang ing baris iki?
Nolak tren palsu sadurunge ramalan
A abang katon cilik ing reresik ora ateges logam worn wis bali. Priksa posisi pangukuran, suhu, karesikan, setelan instrumen lan kebolehulangan operator. Yen owah-owahan ana ing kahanan sing durung mesthi cara kasebut, laporake minangka durung rampung tinimbang ngitung urip sing isih ana tanpa wates utawa negatif.
Tansah tren saben stasiun kapisah. Rata-rata kurang ing kabeh dawa bisa ndhelikake mixer sing rusak, transisi utawa lokasi discharge. Rekam retak, pitting lan mundhut simpenan kajawi dimensi; kahanan iki mbutuhake tumindak sanajan pitungan reresik-wutah katon andhap asor.
6. Nguripake tingkat nyandhang menyang rencana panggantos
Tingkat nyandhang prédhiksi wektu kanggo kondisi tartamtu mung yen kondisi operasi tetep cukup iso dibandhingke. Pisanan setuju ing watesan planning nggunakake watesan layanan OEM kang ditrapake, kondisi part lan kinerja proses baris ngirim. Toleransi bagean anyar nemtokake pas anyar; ora kanthi otomatis nemtokake reresik layanan maksimum.
Estimasi jam kanggo watesan planning
Nalika tingkat ditulis ing mm / 1.000 h:
Perkiraan jam sing isih ana = (planning radial clearance - current radial clearance) / tingkat paling anyar × 1.000
Terusake log sing dianggep ing ndhuwur. Kanggo pitungan iki, umpamane tim teknik wis milih jarak radial 0,30 mm minangka titik akhir perencanaan. Nilai saiki yaiku 0,20 mm, ninggalake 0,10 mm menyang titik pungkasan kasebut. Ing 0,03 mm / 1,000 jam, kira-kira 3,300 jam operasi. Nilai 0,30 mm minangka asumsi kanggo conto iki, dudu ambang panggantos umum.
Yen tingkat pungkasan tikel dadi 0,06 mm / 1,000 jam, tunjangan sing padha menehi kira-kira 1,700 jam. Tunjangan materi sing isih ana ora owah; wektu samesthine kanggo nggunakake wis. Ora ana asil sing nglindhungi retakan, karusakan kontak dadakan utawa kualitas produk sing ora bisa ditampa kanthi cepet.
Reset pitungan nalika tugas diganti
Aja extrapolate rekaman resik-resin liwat ngalih kanggo isi materi. Tandhani owah-owahan lan gawe tren interval anyar. Nambani sumber daur ulang anyar, muatan pangisi sing luwih dhuwur, panjaluk tekanan sing beda utawa pangaturan operasi sing terus-terusan minangka alesan kanggo mriksa ramalan.
Yen ora ana pangukuran kondisi anyar, gambar kontrol sing bisa ditrapake bisa mbantu ngevaluasi ukuran saiki. Ora bisa mbuktekake kepiye nyandhang sajrone wektu sing ora dingerteni. Priksa pamriksa saiki minangka referensi kanggo pamriksan sing bisa dibandhingake; ora invent tingkat sajarah saka diameteripun nominal piyambak.
Gawe mundur saka shutdown
- Ngenali stasiun utawa kondisi sing ngontrol intervensi, kalebu sembarang kualitas sadurungé utawa alangan safety.
- Ngonversi kira-kira jam operasi menyang wektu tanggalan nggunakake jadwal produksi sing direncanakake, kalebu mati.
- Konfirmasi drawing, ngrumusake lan apa repair utawa bagean anyar dibutuhake.
- Entuk manufaktur, pamriksa lan wektu transportasi saiki kanggo pesenan sing nyata.
- Kapasitas instalasi cadangan lan ngidini buffer kanggo ramalan kahanan sing durung mesthi lan resiko pangiriman.
Pilih inspeksi sabanjure sadurunge intervensi sing dikarepake, kanthi interval adhedhasar tren nyandhang lan kritisitas produksi. Tren sing ganti kanthi cepet mbutuhake evaluasi maneh sadurunge. Ramalan punika input planning pangopènan, ora ijin kanggo mbukak liwat pratandha bebaya.
7. Ganti sekrup, tong minyak, utawa loro-lorone?
Evaluasi pas minangka pasangan, nanging aja nganggep loro bagean kudu dituku bebarengan. A tong minyak bisa uga cocok kanggo sekrup panggantos. A tong minyak worn bisa ninggalake reresik gedhe banget watara sekrup anyar saka roto pisanan. Kaputusan kasebut mbutuhake peta bolongan sing diukur, ukuran sekrup sing diusulake lan kondisi komponen sing ditahan.
| Kaputusan | Bukti sing dibutuhake sadurunge nerusake |
|---|---|
| Terusake lan ngawasi | Dimensi lan kondisi sing disetujoni, produk sing bisa ditampa, proses stabil lan penilaian maneh sing dijadwal |
| Mbangun maneh utawa ngganti meneng mung | Geometri sekrup sing bisa didandani utawa diganti, tong minyak sing cocok, lan asil sing wis diverifikasi |
| Ndandani utawa ngganti tong minyak mung | Sekrup ditahan sing cocok, solusi tong minyak sing disetujoni teknik lan keselarasan sing dicenthang |
| Alamat loro bagean | Loro-lorone ana ing njaba kondisi sing bisa ditampa, utawa geometri gabungan kasebut ora bisa cocog karo sing dibutuhake |
Priksa apa rebuilding bakal mulihake
Sadurunge nampa proposal ndandani, ngenali dimensi sing dipulihake, paduan kerja, wilayah sing dilindhungi lan syarat pamriksa. Netepake inti, straightness, retak lan ndandani sadurungé. Aja nganggep aplikasi hardfacing liyane ndadekake kabeh meneng anyar.
Kajaba iku, nggedhekake bolongan tong minyak liwat mesin ora bisa mulihake reresik asline. Sembarang owah-owahan mbutuhake geometri sekrup sing kompatibel lan desain ndandani tong minyak sing bisa ditindakake. Konfirmasi kemampuan ndandani lan kesesuaian kanggo bagean individu sadurunge nggawe rute sing disenengi.
Bandhingake produksi migunani, ora rega invoice mung
Ngira biaya kanggo terus nganti shutdown sing diusulake: ilang output sing bisa didol, kethokan tambahan, energi ekstra lan gangguan jadwal. Aja ngetung kerugian sing padha kaping pindho, kayata nilai produk sing ilang lan revenue dodolan lengkap. Gunakake basis biaya pabrik dhewe lan kuotasi nyata kanggo ndandani utawa ngganti.
A ndandani bisa uga atraktif nalika inti lan geometri cocok lan specification dibalèkaké meets tugas. Pabrik anyar bisa uga luwih disenengi sawise karusakan struktural, owah-owahan formulasi utawa desain asli sing ora cocog. Rekam kenapa rute sing dipilih kudu ngrampungake masalah tinimbang mung mbaleni tuku sadurunge. IngPandhuan panuku EJSmranata metu drawing lan inspeksi informasi kanggo kalebu ing specification panggantos.
8. Ngluwihi urip migunani tanpa ndhelikake masalah
Cocog saben tumindak pencegahan karo risiko sing diamati. Kontaminasi logam mbutuhake kontrol sadurunge tekan sekrup, nggunakake praktik pemisahan lan penanganan material sing cocog. Layar leleh hilir nduweni posisi lan fungsi sing beda; ora bisa nyegah rereged saka pisanan liwat bagean meneng hulu.
Kanggo formulasi sing diganti, deleng paduan sing digunakake lan geometri leleh sadurunge nambah permintaan produksi. Kanggo ngengkel siji-sisi nulis biji, neliti Alignment, ndhukung tong minyak lan kondisi meneng. Kanggo celengan ambalan, mriksa kahanan Processing materi lan prosedur reresik mesin tinimbang nambani saben tandha peteng minangka nyandhang dimensi.
Tindakake pandhuan pemanasan lan rendhem OEM sadurunge rotasi. Gunakake cara reresik sing kompatibel karo metalurgi komponen. Yen kesalahan pemanasan utawa pendinginan wis kena pengaruh ing operasi, koreksi sadurunge nemtokake manawa bahan pengganti wis cukup. Tumindak kasebut alamat lingkungan operasi; padha ora mbecikake ngluwihi interval pengawasan nalika pangukuran nuduhake nyandhang nyepetake.
Nggawe riwayat pangukuran bisa digunakake
Menehi saben meneng lan tong minyak identitas kapisah. Tansah dimensi garis dasar, riwayat ndandani lan paduan kerja sing dipasang ing identitas kasebut nalika bagean pindhah ing antarane mesin. Sawise ndandani utawa ngganti, miwiti referensi dimensi anyar lan makaryakke rekor sadurungé kanggo comparison. Simpen foto kanthi jeneng stasiun lan orientasi supaya inspeksi mengko bisa nemokake fitur sing padha.
EJS Penyetor sertifikat materi lan laporan pengawasan kanggo barel meneng sawijining, minangka diterangake ingkaca produk bimetal. Simpen laporan inspeksi dimensi kanthi rekaman instalasi; iku luwih migunani kanggo pancasan nyandhang mangsa saka gambaran produk piyambak.
Kanggo evaluasi, kirim model mesin, gambar sing dikontrol, resin lan informasi pengisi, jam ing bagean sing dipasang, maca ID / OD sing cocog, kahanan inspeksi, foto karusakan lan gejala produksi. Kalebu apa sing kudu digayuh baris. KontakIndustri EJSingsales@ejsscrewbarrel.comkanthi paket pangukuran kasebut supaya diskusi bisa diwiwiti kanthi pas lan tugas sing bener.
Siapke pitakonan pangukuran
Katrangan bagean sing diinstal lan pangukuran sing sampeyan duwe. Tombol mbukak draf email menyang EJS; sampeyan bisa masang gambar lan foto sadurunge ngirim.
9. Pitakonan sing kerep ditakoni
Suwene ora tong minyak extruder meneng?
Urip layanan gumantung saka formulasi, konstruksi, geometri, beban lan kinerja sing dibutuhake saka baris kasebut. Kanggo ngira-ngira urip sing isih ana, baleni pangukuran sekrup lan tong minyak sing cocog, etung tingkat nyandhang anyar, lan proyekake menyang watesan perencanaan sing disetujoni nalika mriksa tren produksi.
Apa tong minyak bimetallic tansah tahan maneh?
Paduan kerja bimetallic sing dipilih kanthi tepat bisa ngatasi tugas abrasif utawa korosif. Jeneng construction piyambak ora nggawe urip maneh. Kompatibilitas paduan, geometri, keselarasan lan kondisi operasi isih penting; kekandelan lapisan ora multiplier umur.
Apa sekrup utawa tong minyak atos dhisik?
Salah siji bisa ngontrol kaputusan panggantos. Ukur pesawat OD lan ID tong minyak ing stasiun cocog, banjur misahake mundhut radial meneng saka wutah radial tong minyak. Aja aplikasi rasio urip meneng-kanggo-laras mesin liyane tanpa construction iso dibandhingke lan bukti operasi.
Ing reresik apa sekrup lan tong minyak kudu diganti?
Gunakake watesan layanan OEM sing ditrapake lan keputusan sing disetujoni teknik adhedhasar kondisi komponen, kualitas produk lan kinerja produksi. Nyatakake apa watesan radial utawa diametral. Nilai milimeter siji utawa pirang-pirang jarak ora cocog karo saben diameter lan aplikasi.
Apa aku bisa ngira urip sing isih ana tanpa garis dasar kondisi anyar?
Sampeyan bisa mriksa kahanan saiki nglawan gambar lan watesan layanan sing ditrapake. Kanggo ngetung tingkat nyandhang sing diukur, gunakake pemeriksaan saiki minangka referensi lan baleni sawise interval operasi sing dikenal ing kahanan sing padha. Kondisi asli sing ora dingerteni ora bisa nemtokake tingkat historis sing bisa dipercaya.
Apa sekrup lan tong minyak kudu diganti bebarengan?
Ora. Loro-lorone kudu ditaksir, nanging ngganti siji bisa dadi cocok nalika komponèn disimpen cocok lan asil reresik cocog meets requirement disetujoni. Yen loro-lorone rusak utawa pas tetep ora bisa ditampa, alamat loro-lorone.