Pilih bahan sekrup lan tong minyak kanthi cocog karo baja struktural, permukaan kerja lan proses manufaktur kanggo formulasi lan mekanisme kegagalan sing nyata. Nomer atose sing luwih dhuwur dhewe ora bisa ngomong apa panggantos bakal nolak abrasion pengisi, serangan kimia utawa kontak logam; nemtokake sekrup lan tong minyak kanthi kapisah, banjur verifikasi pas minangka pasangan.
Kutipan materi sing migunani nerangake apa baja sing nggawa beban, permukaan sing entuk perlindungan, lan kepiye permukaan kasebut bakal dipriksa. Sampeyan uga kudu ngenali kahanan ing mburi rekomendasi kasebut. Jeneng resin sing padha bisa nggambarake produk sing ora diisi, senyawa sing diisi mineral utawa campuran daur ulang kanthi panjaluk sing beda banget ing mesin kasebut.
Miturut Tim Teknis Industri EJS
Sadurunge mbandhingake kutipan:
- Ngenali apa bagean lawas nuduhake abrasion, karat, karusakan kontak utawa dicampur.
- Pisahake baja dasar saka perawatan permukaan lan paduan kerja.
- Nyatakake senyawa lengkap, kalebu jinis pangisi lan loading.
- Priksa sekrup lan tong minyak ing posisi aksial sing cocog.
- Setuju babagan identifikasi materi, wilayah sing dilindhungi lan pangukuran sing ditampa sadurunge produksi.
1. Mulai karo mekanisme gagal
Abrasi saka pengisi lan kontaminasi
A tip pesawat worn lan bolongan nggedhekake alasan kanggo neliti tugas abrasive, nanging jeneng materi ing pesenan tuku mung bagean saka diselidiki. Rekam jinis pengisi, konsentrasi, sumber bahan baku lan ing ngendi kerugian materi paling gedhe. Bandhingake rincian kasebut karo formulasi sing digunakake nalika bagean asli kasebut.
Muatan pengisi sing tambah dadi alesan kanggo mbukak maneh review materi. Dadi owah-owahan saka feed prawan kontrol menyang stream ulang karo ketularan boten mesthi. Simpen conto senyawa perwakilan lan foto bagean lawas ing jejere pangukuran. Cathetan kasebut menehi panyedhiya sing luwih migunani tinimbang panjaluk sekrup sing luwih angel.
Korosi lan kontak logam kudu diselidiki beda
Feedscrew lan tuntunan tong minyak Davis-Standarmbedakake nyandhang abrasive, serangan korosif lan nyandhang adhesive disebabake kontak logam. Ngenali sawetara senyawa PVC, tahan api korosif lan fluorokarbon minangka masalah karat, dene alignment, straightness, seragam pemanasan lan permukaan kerja sing ora cocog bisa nyebabake karusakan kontak.
Gunakake prabédan kasebut kanggo milih investigasi, tinimbang diagnosa masalah lengkap saka siji foto. Pitting ngarahake manungsa waé menyang lingkungan kimia lan kondisi permukaan. Skor lokal mbutuhake review mesin lan keselarasan. Mundhut dimensi bertahap ing zona kerja mbutuhake peta nyandhang lan review formulasi. Sawetara mekanisme bisa kedadeyan ing komponen sing padha.
| karusakan diamati | Bukti kanggo ngumpulake | Arah kanggo review materi |
|---|---|---|
| Mundhut tip penerbangan lan nggedhekake bolongan | Pangukuran aksial sing cocog, riwayat formulasi lan cathetan operasi | Deleng tugas abrasif lan permukaan sing dilindhungi ing loro bagean kasebut |
| Pitting utawa serangan kimia lokal | Kimia senyawa, suhu, celengan lan foto permukaan | Priksa resistance karat lan jangkoan pangayoman |
| Skor lokal utawa tandha kontak | Straightness, ndhukung, Alignment lan mriksa panas | Neliti mesin sadurunge nemtokake upgrade alloy |
Tabel minangka pandhuan pamriksa, dudu ambang panggantos. Watesan panrima kudu teka saka gambar lan penilaian teknik mesin sing disetujoni. A gambaran karusakan mbantu mbatesi pitakonan; ora netepake jawaban materi universal.
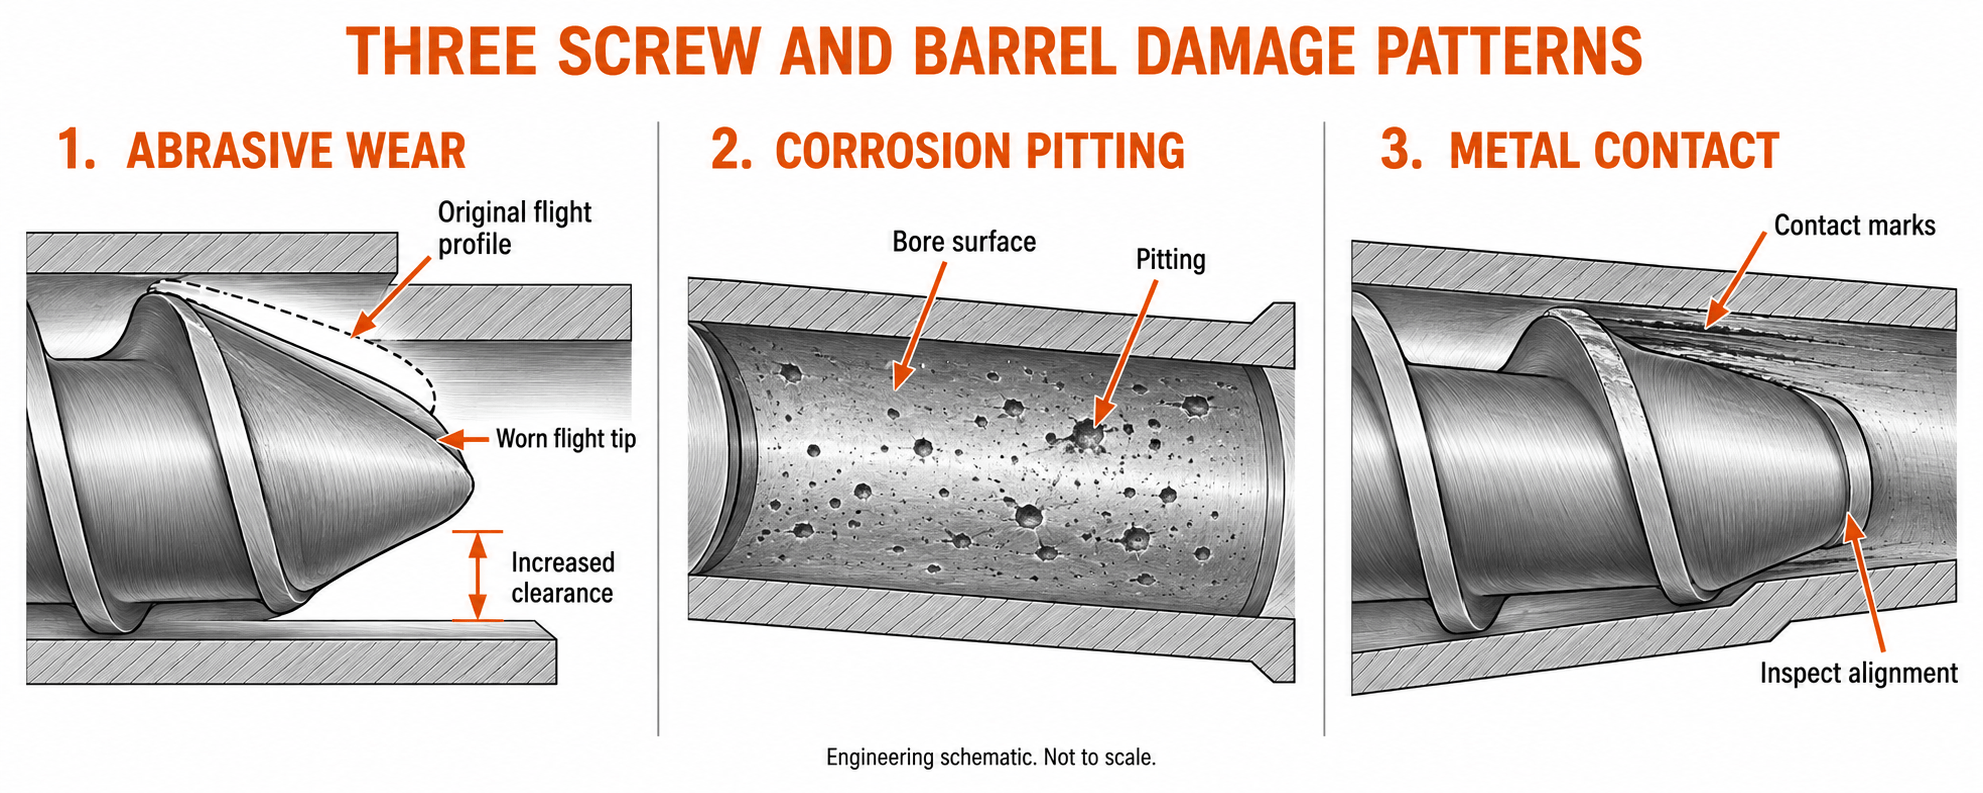
Skema teknik pola karusakan. Ora kanggo skala; katon lumahing piyambak ora netepake sabab.
2. Baja basa sing kapisah, perawatan permukaan lan paduan kerja
Baja lan permukaan kerja nindakake pakaryan sing beda
Nambani specification sekrup lan tong minyak minangka gambaran saka construction. Inti sekrup kudu nggawa beban drive. Awak tong minyak nyedhiyakake struktur ing saubengé bolongan lan antarmuka. Permukaan sing digunakake uga kudu cocog karo senyawa kasebut. Nggabungake syarat kasebut menyang tembung "baja tahan nyandhang" ndhelikake informasi sing dibutuhake panuku.
Telung istilah kerep katon ing kutipan, nanging nggambarake macem-macem perkara. A sebutan kayata 38CrMoAlA ngenali baja dhasar. Nitriding ngenali perawatan permukaan. Colmonoy 83 ngenali alloy hardfacing. Mulane, sekrup bisa duwe basis 38CrMoAlA lan Colmonoy 83 ing lumahing pesawat sing ditemtokake tanpa deskripsi kasebut bertentangan.
EJSspesifikasi produk bimetaldhaptar baja struktural kapisah saka sekrup lan wesi laras. Iki minangka cara sing migunani kanggo maca kutipan: ngenali komponen, bahan dhasar, proses lan wilayah sing dilindhungi sadurunge mbandhingake rega.
Jangkoan pangayoman penting kaya jeneng paduan
Tanah penerbangan meneng, flank penerbangan, ROOT lan fitur campuran beda permukaan. Pesawat hardfaced ora kanthi otomatis tegese lumahing leleh-contact lengkap duwe pangayoman padha. Kajaba iku, lapisan bolongan tong minyak ora nggambarake materi flange, bukaan feed utawa fitur liyane ing njaba lapisan kasebut.
Nyuwun gambar sing menehi tandha wilayah sing dilindhungi. Yen meneng lawas wis karusakan ROOT nalika proposal panggantos mung ngganti alloy pesawat-tip, proposal perlu diskusi liyane. Proteksi sing dipilih kudu tekan permukaan sing gagal.
Nitriding uga mbutuhake basa sing tepat. Iku ngganti kondisi cedhak-lumahing baja kang; iku ora liner cast kapisah. Bahan dasar bisa tetep dadi bagian saka konstruksi sing bisa dilebur. Aja nganggep manawa komponèn sing digambarake minangka diolah duwe lapisan paduan independen sing nutupi saben permukaan kerja.
Kanggo saben bagean, nyuwun pratelan konstruksi kanthi urutan iki: baja dasar, kondisi perawatan panas, proses permukaan, paduan sing bisa digunakake, wilayah sing dilindhungi lan syarat pamriksa pungkasan. Urutan kasebut ndadekake prabédan antarane kutipan katon sadurunge pesenan diselehake.
3. Baja basa umum lan watesan pilihane
Maca kelas ing konteks komponen rampung
SaikiPortofolio materi EJSkalebu 38CrMoAlA, 40Cr, 42CrMo, 34CrAlNi7, 31CrMoV9, SKD11, SKD61, D2 alat baja lan Hastelloy. Kasedhiyan kelas ora nggawe standar kanggo saben meneng utawa tong minyak. Konstruksi rampung lan aplikasi isih nemtokake perane.
Kanggo meneng dianggep, takon carane milih baja lan kondisi panas-perawatan ndhukung proses lumahing dibutuhake. Kanggo laras sing dilapisi, mbedakake materi awak saka paduan bore. Kanggo komponèn perkakas-baja, takon bab kondisi nyata saka sumber lan lumahing digunakake tinimbang assuming sing jeneng bahan mbuktekaken atose tartamtu.
| Materi dijenengi dening EJS | Pitakonan kanggo mutusake masalah sadurunge pesen |
|---|---|
| 38CrMoAlA, 34CrAlNi7 utawa 31CrMoV9 | Apa kondisi inti lan perawatan lumahing sing ditemtokake kanggo meneng iki? |
| 40Cr utawa 42CrMo | Apa iki bahan awak struktural, lan apa sing nglindhungi bolongan kerja? |
| Baja perkakas SKD11 utawa D2 | Apa kelas sing tepat, kondisi perawatan lan konstruksi komponen sing diusulake? |
| SKD61 | Kepiye kahanan sing dipilih cocog karo suhu lan beban sing nyata? |
| Hastelloy | Sebutan paduan khusus sing dibutuhake kanggo lingkungan kimia? |
Ngindhari substitusi kelas internasional sing longgar
Tabel referensi silang migunani kanggo komunikasi, nanging mitra kira-kira ora ijin kanggo ngganti materi. Nemtokake kelas utawa standar sing ngatur lan duwe supplier ngenali materi sing diwenehake. Yen kelas liyane diusulake, deleng maneh minangka substitusi kanthi syarat kimia lan mekanik dhewe.
Iki penting utamane nalika kutipan nggunakake jeneng kulawarga sing amba. "Baja alat" lan "paduan nikel" saben nggambarake akeh bahan sing bisa ditindakake. Malah jeneng kulawarga komersial sing akrab bisa uga mbutuhake suffix kelas tartamtu. Sertifikat materi kudu mutusake identifikasi kasebut, ora mbaleni tembung sing padha karo kutipan kasebut.
Keputusan konstruksi uga kalebu properti sing saingan. Ing sawijiningdiskusi metalurgi, ENTEK nerangake kenapa inti sing nggawa beban lan njaba sing tahan nyandhang bisa uga dirancang kanthi beda. Sing ndhukung ngevaluasi syarat struktural lan permukaan kerja kanthi kapisah. Ora nemtokake manawa konstruksi kepemilikan pabrikan liya minangka produk EJS.
4. Apa owah-owahan konstruksi nitriding, krom lan bimetallic
Bandhingake proses lan wilayah sing dilindhungi
A comparison proses migunani mung nalika kutipan ngandika ngendi proses ditrapake. Nitriding ngganti wilayah cedhak-lumahing saka baja. Plating Chrome nambah simpenan. Las hardfacing nambahake paduan sing bisa digunakake kanggo permukaan sing dipilih. Barel bimetallic nggabungake awak karo paduan bore sing bisa digunakake. Iki minangka konstruksi sing beda-beda, ora bisa diganti jeneng kanggo lapisan.
EJS ngenali gas nitriding ing sawijiningkaca tong minyak nitrided meneng. Sawijiningpedoman materinggambarake PTA hardfacing kanggo ngawut-awut, casting centrifugal kanggo linings tong minyak lan plating Chrome minangka perawatan kapisah. Waca deskripsi kasebut bebarengan karo gambar kanggo urutan nyata.
| Konstruksi | Apa owah-owahan | Apa spesifikasi sing kudu diidentifikasi |
|---|---|---|
| Nitriding | Kondisi cedhak permukaan baja | Wilayah perawatan, metode kekerasan lan definisi kedalaman kasus sing disepakati |
| Plating Chrome | Lapisan permukaan sing disimpen | Lokasi, kekandelan rampung, finish lan kriteria inspeksi |
| Screw hardfacing | Wesi ditambahake ing permukaan sekrup sing ditemtokake | Kelas paduan, jangkoan, simpenan rampung lan geometri |
| Lining barel bimetallic | Paduan sing digunakake ing awak tong minyak struktural | Paduan bore, rute manufaktur lan syarat lapisan rampung |
Dimensi rampung lan definisi lapisan kudu setuju
kaca produk bimetallic EJS kang dhaftar kekandelan meneng-alloy saka1,0 kanggo 1,5 mmkanggo Ni60 sawijining, Colmonoy 56 lan Colmonoy 83 opsi. Jangkoan sing diterbitake minangka titik wiwitan sing migunani, nanging urutan kasebut kudu nyatakake syarat sing wis rampung kanggo komponen sing nyata. A lapisan setor sadurunge mesin ora otomatis lapisan isih ing bagean rampung.Sumber: EJS bimetallic screw table.
Disiplin sing padha ditrapake kanggo kasus nitrided: nyatakake carane ambane ditetepake lan diukur. A maca atose lumahing ora bisa njlèntrèhaké profil atose lengkap ing ngisor. Kanggo lapisan tong minyak, nemtokake kelas lan kondisi rampung tinimbang nemtokake siji kekandelan kanggo saben alloy lan geometri tong minyak.
Para panuku mbandhingake loro konstruksi bisa nggunakakeEJS bimetallic versus nitrided guidekanggo trade-off sing luwih jembar. Ing kene, pitakonan pilihan luwih sempit: proses apa sing nglindhungi permukaan sing ana ing formulasi iki, lan kepiye proteksi sing wis rampung bakal diverifikasi?
5. Bandingake gelar alloy ngluwihi atose
Simpen sekrup lan wesi laras ing tabel sing kapisah
EJS jeneng Ni60, Colmonoy 56 lan Colmonoy 83 kanggo ngawut-awut, lan EJS01 liwat EJS04 kanggo wesi laras. Pisah kelompok kasebut nalika mriksa kutipan. Kelas hardfacing sekrup lan kelas lining tong minyak njlèntrèhaké komponen lan kahanan manufaktur sing beda.Sumber: Tabel paduan EJS.
| paduan sekrup | Item kanggo mbandhingake ing proposal |
|---|---|
| Ni60 | Paduan sing disedhiyakake, area sing dilindhungi lan cocog kanggo senyawa kasebut |
| Colmonoy 56 | Sebutan pemasok, kondisi setor lan syarat permukaan kerja |
| Colmonoy 83 | Konstruksi sing ngemot karbida, kahanan simpenan lan cocog kanggo tugas abrasif |
| Paduan barel | EJS kang diterbitake relatif nyandhang / ratings korosi |
|---|---|
| EJS01 | Apik banget / apik |
| EJS02 | Apik / apik banget |
| EJS03 | Apik banget / apik banget |
| EJS04 | Banget / apik banget |
Rating iki ngasilake perbandingan kualitatif EJS, dudu asil tes standar. Dheweke mbantu miwiti diskusi; padha ora netepake tingkat nyandhang diukur, watesan kimia-resistance utawa multiplier layanan-urip.Sumber: tabel laras EJS lan legenda rating.
Conto migunani saka pabrikan wesi
Lembar data teknis Wall Colmonoy September 2025 Colmonoy 83 nggambarake tungsten karbida ing matriks nikel-kromium-tungsten. Iku menehi overlay atose sawetara sakaHRC 45 nganti 55 kanggo bubuk bubuk -150+53 µm, lanHRC 43 nganti 57 kanggo bubuk bubuk -180+63 µm. Iki minangka kisaran simpenan pabrikan campuran kanggo tingkat bubuk sing wis kasebut, dudu pangukuran sing ditampa saka sekrup rampung EJS.Sumber: Colmonoy 83 lembar data teknis.
Struktur sing ngemot karbida nerangake sebabe kekerasan akeh mung minangka perbandingan sing ora lengkap. Takon babagan konstituen sing nolak nyandhang, matriks, kondisi simpenan lan aplikasi. Loro wesi karo atose akeh padha isih bisa mbutuhake taksiran engineering beda.
Nemtokake test, ora mung nomer
ASTM E18isine Rockwell testing atose lan cautions sing maca ing siji lokasi bisa ora makili kabeh bagean.ASTM E384isine atose microindentation lan taksiran variasi atose liwat jarak cilik. Iki minangka pitakonan pangukuran sing béda: maca akeh lan profil ing wilayah sing diobati nyedhiyakake informasi sing beda.
Kanggo mbandhingake abrasive,ASTM G65laporan asil test wedhi garing / karet minangka mundhut volume ing millimeter kubik miturut prosedur tartamtu. Mundhut sing luwih murah nuduhake resistensi sing luwih gedhe ing tes kasebut. Standar kasebut uga ngelingake supaya ora nganggep asil kasebut minangka prediksi sing tepat kanggo lingkungan operasi tartamtu.
Yen pemasok nyedhiyakake data tes, mbandhingake cara, prosedur lan kondisi spesimen sing padha. Ora ana standar kasebut sing ngowahi jeneng campuran dadi umur operasi sing dijamin, lan jeneng standar kasebut ora nemtokake manawa kiriman tartamtu wis diuji.
6. Cocokake sistem materi kanggo formulasi nyata
Menehi supplier senyawa, ora mung kulawarga resin
Katrangan tuku "PP screw barrel" ora lengkap nalika mesin ngolah PP. Nyatakake kelas resin, identitas lan pengisi, aditif, pecahan daur ulang lan owah-owahan sing dikarepake ing antarane produk. Nerangake manawa panggantos kudu nutupi siji formulasi stabil utawa sawetara tugas ing baris sing padha.
Pisah informasi formulasi saka informasi operasi. Tinjauan materi uga mbutuhake suhu proses sing nyata, sawetara kacepetan mlaku, informasi tekanan sing kasedhiya, lan riwayat karusakan. A kulawarga resin nominal ora marang supplier kang lumahing wis gagal utawa apa mesin wis ngalami karusakan kontak.
| Kewajiban nyata | Pitakonan sing ngganti pilihan |
|---|---|
| Resik, resin sing ora diisi | Apa konstruksi sing wis ana bisa ditindakake, lan panggantos kasebut njaga spesifikasi sing disetujoni? |
| Senyawa sing diisi mineral utawa kaca | Apa pangisi lan loading sing ana, lan ing endi konsentrasi kerugian dimensi? |
| PVC utawa formulasi kanthi aditif sing bisa korosif | Apa kimia, suhu lan celengan ngiringi karusakan diamati? |
| Feed daur ulang | Sepira stabil komposisi, kontrol kontaminasi lan kahanan batch-to-batch? |
| Layanan suhu dhuwur utawa nuntut kimia | Kang alloy pas lan construction lumahing cocog lingkungan nyata? |
Matriks ngatur informasi sing dibutuhake kanggo rekomendasi. Iku sengaja ngindhari menehi siji alloy kanggo saben kulawarga resin. Davis-Standarnganggo tuntunanndhukung considering loro tugas abrasive lan corrosive, bebarengan karo kondisi mesin.
Owah-owahan ing feedstock bisa mbatalake rekomendasi lawas
Tansah formulasi asli sing disetujoni kanthi spesifikasi materi. Yen muatan pangisi mundhak utawa owah-owahan aliran daur ulang, rekomendasi lawas kudu ditinjau kanthi kahanan anyar. Komponen kasebut bisa digawe kanthi bener miturut spesifikasi lawas lan isih ora cocog kanggo tugas sing diowahi.
Kanggo bahan kimia sing nuntut, nyedhiyakake polimer sing tepat lan aditif sing cocog. ENTEKpanuntun dhumateng metalurgimbahas panjaluk kapisah saka karat lan abrasi abot. Aja kokwaca sing minangka Rekomendasi kemul kanggo saben fluoropolymer utawa minangka bukti sing sembarang alloy nikel bisa diijolke karo liyane.
Yen aplikasi kasebut mbutuhake kontak panganan utawa syarat farmasi, temtokake syarat kasebut ing pitakon lan nemtokake dokumen sing dibutuhake. Jeneng baja, perawatan permukaan utawa katrangan produk umum ora netepake sertifikasi utawa kepatuhan kanggo perakitan rampung.
7. Priksa pasangan lan mesin sadurunge nganyarke alloy
Perspektif pabrik: ngowahi panjalukan kekerasan dadi spesifikasi sing bisa diukur
Ing proyek panggantos sekrup tunggal nominal 90 mm, panyuwunan pertama panuku yaiku kanggo kekerasan sing luwih dhuwur. Aku miwiti karo ngrumusake PP lengkap, kang ngemot 30% calcium karbonat dening bobot, banjur dideleng gambar asli lan sekrup worn lan ukuran tong minyak. Urutan kerja kasebut njaga diskusi materi sing ana gandhengane karo mesin sing sejatine.
Aku peta ukuran sekrup lan tong minyak kanggo posisi sumbu cocog. Ngukur pesawat sekrup ing siji posisi lan mbandhingake karo ukuran bolongan ing papan liya ora bakal njlèntrèhaké pas lokal. Wacan bagean metering nuduhake manawa panggantos kasebut dibutuhake kanggo mulihake reresik gambar lan uga nyedhiyakake bahan kerja sing dipilih.
Kita nemtokake sekrup lan tong minyak kanthi kapisah. Meneng digunakake basa 38CrMoAlA karo Colmonoy 83 hardfacing pesawat; tong minyak digunakake awak 42CrMo karo lining EJS04. Aku nyakup wilayah sing dilindhungi lan syarat pengawasan kanthi katrangan materi. Sing nggawe proposal luwih tepat tinimbang janji umum babagan kekerasan sing luwih dhuwur.
Kanggo acceptance, Aku dianggep dimensi lan identifikasi materi minangka mriksa kapisah. A jeneng alloy bener ora bakal nggawe diameteripun salah ditrima. Kajaba iku, sawijining komponen bisa nyukupi ukurane tanpa mbuktekake manawa paduan kerja sing ditemtokake wis diwenehake. Loro-lorone syarat kasebut ana ing urutan kasebut.
Proyek iki uga nguatake watesan ing pangukuran titik siji. Asil ing stasiun metering-bagean netepake reresik ana. Aku mbutuhake posisi sumbu liyane lan antarmuka mesin dicenthang kanthi kapisah. Para panuku kudu nggunakake prabédan sing padha nalika maca laporan inspeksi: ngenali apa sing diukur, ing ngendi diukur lan syarat gambar sing dituju.
Pangukuran proyek: mulihake reresik kadhemen sing ditemtokake
Ing stasiun metering-bagean worn, pesawat screw njaba diameteripun ana89,65 mmlan bolongan laras ana90,25 mm. Reresik radial dingin sing diitung yaiku:
(90,25 − 89,65) ÷ 2 = 0,30 mm
Gambar sing disetujoni ditemtokake0,10 mming stasiun kasebut. Sajrone acceptance dimensi, pesawat meneng anyar diukur89,95 mm, lan bolongan anyar sing cocog diukur90,15 mm:
(90,15 − 89,95) ÷ 2 = 0,10 mm
| Pangukuran ing stasiun aksial sing padha | Pasangan sing worn | Pasangan anyar |
|---|---|---|
| Screw pesawat njaba diameteripun | 89,65 mm | 89,95 mm |
| Diameter bolongan laras | 90,25 mm | 90,15 mm |
| Dietung reresik radial kadhemen | 0,30 mm | 0,10 mm |
Sumber: Pangukuran proyek panggantos PP sing diisi EJS Industry lan syarat gambar sing disetujoni.
Panggantos dibalèkaké reresik kadhemen kasebut ing stasiun sing, ngurangi dening0,20 mm. Asil dimensi kasebut beda karo asil kinerja operasi. Throughput, kacepetan meneng, suhu nyawiji lan pangukuran nyandhang sakteruse nyedhiyani cathetan operasi needed kanggo ngevaluasi panggantos ing layanan.
Supaya kadhemen reresik lan mlaku prilaku kapisah
Pitungan ing ndhuwur mbagi prabédan diameter dadi loro. Iki nggambarake reresik radial nominal kanggo bagean bunder sing cocog; iku ora ukuran longkangan ing saben titik watara Déwan eccentric utawa rusak. Ing0,10 mmtokoh belongs kanggo drawing project iki, ora setelan universal kanggo kabeh 90 mesin mm.
Priksa keselarasan mesin, straightness, dhukungan tong minyak lan kondisi pemanasan sadurunge nambani upgrade alloy minangka obat lengkap. Pemeriksaa kasebut ngetutake keprihatinan nganggo kontak sing diterangake deningDavis-Standar. Lumahing luwih tahan nyandhang ora bisa mbenerake instalasi sing meksa sekrup marang bolongan.
Kanggo pangukuran terus lan planning spare parts, ingPandhuan urip layanan EJSnerangake carane nggunakake baseline lan pangukuran baleni. Tansah sejarah nyandhang kanthi rekaman formulasi supaya keputusan materi sabanjure duwe bukti.
8. Sijine specification materi verifiable ing urutan
Mbangun pesenan saka syarat tim panampa bisa mriksa
Tulis syarat meneng lan tong minyak ing garis kapisah. Saben komponen kudu duwe bahan dhasar sing bisa dingerteni, konstruksi permukaan kerja lan basis panrima. Ngindhari pesenan sing menehi jeneng siji campuran lan ninggalake komponen liyane sing mung diterangake minangka "laras sing cocog."
Gunakake urutan iki nalika nyiapake pitakon teknis:
- Ngenali mesin lan masang gambar meneng lan tong minyak disetujoni, kalebu revisi digunakake kanggo pesenan.
- Nyatakake formulasi lengkap lan tugas operasi, kanthi karusakan lan peta pangukuran lawas yen kasedhiya.
- Nemtokake baja dhasar lan kondisi kanggo saben komponèn, utawa njaluk proposal cetha dikenali kanggo disetujoni.
- Ngenali hardfacing sekrup lan lapisan tong minyak kanthi kapisah, kanthi proses manufaktur lan permukaan sing dilindhungi.
- Setuju karo syarat lapisan rampung utawa syarat kasus nitrided sing ditetepake, ditambah karo metode kekerasan lan lokasi pangukuran.
- Dhaptar dimensi pungkasan, antarmuka lan cathetan pamriksa sing dibutuhake kanggo nampa bagean kasebut.
- Tansah dimensi sing ditampa minangka garis dasar instalasi kanggo mriksa nyandhang mengko.
Urutan kasebut uga nggawe kutipan luwih gampang dibandhingake. Yen siji proposal ngganti baja basa, liyane ngganti mung hardfacing pesawat, lan katelu ngganti loro lumahing apa, lagi nawakake technical beda. Rampungake prabédan kasebut sadurunge mbandhingake rega total.
Cathetan materi lan informasi kontak
EJS nyatakake yen barel sekrup sing diwenehake kalebu laporan pemeriksaan lan sertifikat materi. Gunakake dokumen kasebut kanggo nyambungake spesifikasi sing disepakati karo komponen sing dikirim: identifikasi materi lan laporan dimensi njawab pitakonan sing beda-beda.Sumber: deskripsi inspeksi kualitas EJS.
Kanggo antarmuka sing luwih wiyar lan mriksa tuku, gunakakeextruder meneng tong minyak guide panuku. Kanggo review materi karo EJS, ngirim gambar mesin, ngrumusake lan bukti lawas-part menyangsales@ejsscrewbarrel.com, utawa nelpon+86-574-83065911. Alamat kantor E.J.S Industry Co., Ltd55 Dongdu Road, Haishu District, Ningbo, China. Sumber: halaman kontak EJS.
Kalebu aplikasi lan dokumen sing sampeyan butuhake karo pitakon pisanan. A kutipan banjur bisa ngenali construction ngajokaken lan bukti needed kanggo acceptance, tinimbang takon sampeyan milih antarane nomer atose unexplained.
9. Pitakonan sing kerep ditakoni
Apa ngawut-awut extruder lan tong minyak digawe saka?
Konstruksi bisa gabungke baja struktural karo lumahing dianggep, meneng hardfacing utawa lining tong minyak. Ngenali bahan dhasar saben komponen lan permukaan kerja kanthi kapisah. EJS dhaptar baja kalebu 38CrMoAlA lan 42CrMo, ditambah karo paduan sekrup lan tong ing sawijiningspesifikasi bimetal.
Apa 38CrMoAlA luwih apik tinimbang tong minyak bimetallic?
Dheweke nggambarake macem-macem perkara. 38CrMoAlA minangka baja dhasar, dene bimetallic nggambarake konstruksi kanthi paduan sing bisa digunakake. A meneng bisa nggunakake basa 38CrMoAlA lan alloy ditambahaké ing penerbangan sawijining. Bandhingake konstruksi lengkap kanggo tugas nyata, dudu rong istilah kasebut.
Apa kekerasan sing luwih dhuwur tegese luwih tahan nyandhang?
No. Coba struktur alloy, wilayah sing dilindhungi, kondisi simpenan lan mekanisme nyandhang.ASTM G65ngevaluasi abrasion liwat mundhut volume ing kahanan test ditetepake, nalikaASTM E18alamat Rockwell atose. Ora ana pangukuran piyambak sing prédhiksi umur operasi perakitan lengkap.
Apa sekrup lan tong minyak kudu nggunakake campuran sing padha?
Ora. Padha kudu mbentuk pasangan apa cocok, nanging hardfacing meneng lan lapisan tong minyak bisa bahan beda. Proyek PP sing diisi nggunakake Colmonoy 83 hardfacing penerbangan kanthi lapisan tong EJS04. Priksa kompatibilitas materi, kondisi permukaan lan pas sing ditemtokake.
Apa pangisi utawa pangowahan feed daur ulang bakal nyebabake review materi?
ya wis. Nyedhiyakake formulasi sing wis diowahi, loading pengisi, kontrol feedstock lan kahanan operasi. Bandhingake owah-owahan kasebut karo tugas sing digunakake kanggo pilihan asli. Tansah pangukuran bagean lawas lan rekaman karusakan supaya review bisa ngatasi permukaan sing kena pengaruh tinimbang dadi paduan sing luwih angel.
Dokumen apa sing kudu digandhengake karo spesifikasi materi?
Nyuwun identifikasi materi lan cathetan pemeriksaan sing disepakati kanggo saben bagean. Urutan kasebut uga kudu nemtokake wilayah sing dilindhungi, syarat proses permukaan lan lokasi pangukuran. EJSkaca produknyatakake yen laporan inspeksi lan sertifikat materi ngiringi tong minyak sekrup sing diwenehake; nemtokake ruang lingkup khusus proyek sadurunge produksi.