Rasio kompresi sekrup ekstrusi nggambarake pangurangan volume saluran saka bagean feed menyang bagean metering. Ing sekrup konvensional kanthi pitch lan geometri saluran sing padha, ambane saluran feed dibagi karo ambane saluran metering menehi perkiraan sing migunani. Pilih panggantos saka drawing lengkap lan kahanan feed nyata, ora saka rasio piyambak: loro ngawut-awut ditandhani 3: 1 bisa duwe ambane saluran beda lan profil transisi.
MiturutIndustri EJS
- Ngetung ambane saluran saka diameteripun pesawat meneng lan diameteripun ROOT, ora bolongan tong minyak.
- Bandhingake ambane mutlak lan dawa zona sadurunge nampa rong sekrup sing padha.
- Nerangake materi sing mlebu hopper, kalebu wangun regrind lan loading.
- Neliti pakan, leleh, watesan lan nyandhang sadurunge ngganti rasio.
- Validasi panggantos karo pangukuran produksi stabil, ora mung setelan rpm.
Apa ukuran rasio kompresi sekrup?
Sekrup tunggal konvensional duwe bagean feed, bagean transisi lan bagean metering. Saluran feed nampa bahan padhet; transisi ngganti geometri saluran nalika leleh berkembang; bagean metering conveys nyawiji menyang discharge. Rasio kompresi nggambarake hubungan geometris antarane wiwitan lan pungkasan proses iki. Ora ngukur tekanan mati, kapadhetan produk utawa efisiensi motor.
Kanggo sekrup pitch konstan sing prasaja, pitungan bengkel yaiku:
Rasio kompresi ≈ ambane saluran feed / ambane saluran pangukuran
Dhéfinisi sing luwih umum mbandhingaké volume saluran liwat penerbangan sing padha. Trabasan ambane mbutuhake pitch lan geometri saluran sing padha. Yen owah-owahan kasebut, gunakake gambar kanggo ngevaluasi volume sing cocog tinimbang nganggep rasio kedalaman minangka asil volumetrik sing tepat.Panjelasan Allan Griff babagan geometri menengndadekake prabédan iki lan warns marang gumantung ing rasio tanpa ambane nyata.
L / D njlèntrèhaké soko beda: dawa kerja efektif dibagi diameteripun njaba meneng. Dawane apa 2.700 mm lan diameteripun 90 mm menehi 30:1. Konfirmasi ing ngendi pabrikan miwiti lan mungkasi dawa kerja kasebut. Ekstensi drive kalebu ing gambar mekanik nanging ora kudu dadi dawa proses ekstra.
A maca specification "90 mm, 30:1, 3:1" Mulane ninggalake informasi substansial ilang. Ora ngenali ambane feed, ambane metering, dawa transisi, owah-owahan pitch utawa geometri campuran. Takon dimensi kasebut sadurunge mbandhingake kutipan panggantos karo sekrup sing dipasang. Kanggo dhaptar priksa tuku sing luwih jembar, delengEJS extruder meneng laras guide.
Carane ngetung rasio komprèsi saka drawing meneng
Miwiti kanthi desain siji-wiwitan sing konvensional sing saluran feed lan metering duwe geometri pitch lan penerbangan sing padha. Temokake bagean ambane konstan saben bagean. Aja njupuk maca feed nang taper utawa maca metering saka mixer, relief utawa pinggiran rusak.
Kanggo saben lokasi, ngitung ambane saluran radial:
Ambane saluran = (diameter njaba mabur − diameter oyot) / 2
Divisi dening loro prakara amarga loro pangukuran diameteripun. Nggunakake prabédan diameteripun langsung pindho ambane kacarita, sanajan kesalahan bisa ilang nalika loro ambane merata salah dibagi. Rasio bisa uga katon bener nalika dimensi manufaktur salah.
A makarya 90 mm contone
Dimensi ing ngisor iki minangka conto pitungan sing dianggep, dudu desain sekrup sing disaranake utawa tes produksi.
| ukuran | bagean Feed | Bagian pangukuran |
|---|---|---|
| Flight njaba diameteripun | 90 mm | 90 mm |
| diameteripun ROOT | 72 mm | 84 mm |
| Diwilang ambane saluran | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Rasio kompresi kira-kira | 9/3 = 3:1 | Pitungan rasio ambane padha |
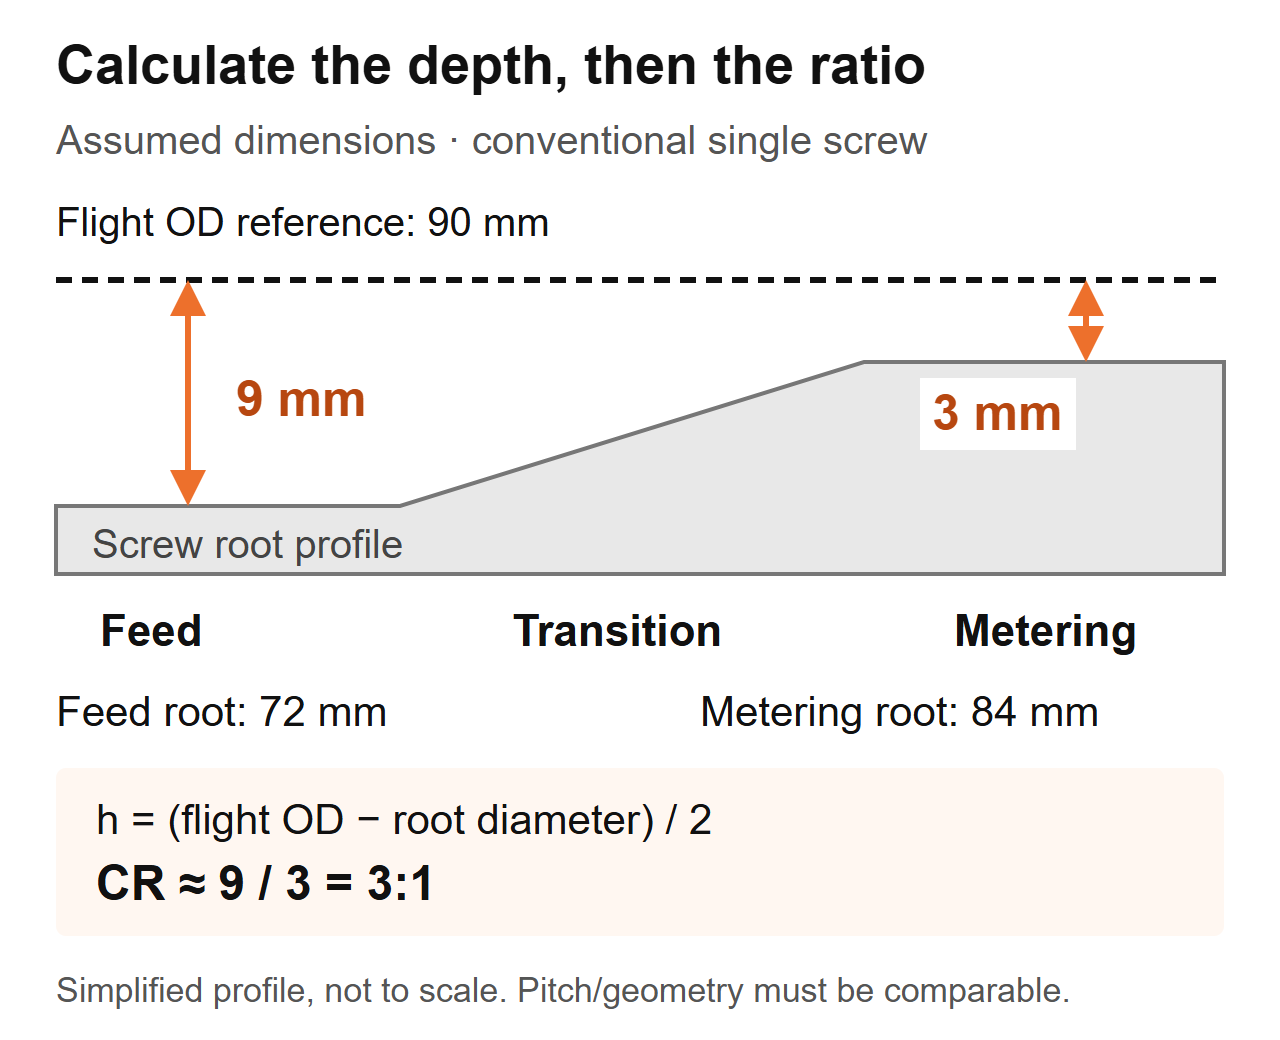 Skema pitungan: dimensi sing dianggep kanggo sekrup konvensional. Profil disederhanakake lan dudu gambar manufaktur.
Yen sampeyan mriksa sekrup sing dicopot, rekam lokasi aksial, diukur diameter penerbangan lan diameter oyod bebarengan. Tindakake prosedur pamisahan mesin lan aman, ngresiki komponen kasebut tanpa ngganti permukaan, lan gunakake instrumen sing dikalibrasi sing cocog. Ayo prosedur inspeksi pabrikan nemtokake cara pangukuran lan kritéria ditampa.
Aja ngganti tong minyak diameteripun njero kanggo pesawat njaba diameteripun. Pitungan kasebut kalebu reresik screw-to-barrel. Ing bagean worn, aja nganggep geometri diukur isih nggantosi desain asli: diameteripun pesawat suda ngganti pitungan ambane. Entuk gambar asli lan ukur nganggo tong minyak kanthi kapisah. IngPandhuan urip layanan EJSnerangake apa cocog ukuran meneng lan tong minyak penting.
Apa loro 3: 1 ngawut-awut bisa nindakake beda
Rasio ora nemtokake ukuran saluran. Ing contone padha 90 mm, meneng kapindho bisa duwe ROOT feed 84 mm lan ROOT metering 88 mm. Ambane 3 mm lan 1 mm, mula rasio ambane uga 3: 1. Iku ora bakal dadi salinan dimensi saka 9 mm / 3 mm meneng.
| Item mbandhingake | Asumsi sekrup A | Dianggep sekrup B | Apa panuku bisa netepake |
|---|---|---|---|
| Flight njaba diameteripun | 90 mm | 90 mm | diameteripun meneng nominal padha |
| ambane saluran feed | 9 mm | 3 mm | Geometri feed absolut sing beda |
| Pangukuran ambane saluran | 3 mm | 1 mm | Geometri pangukuran absolut sing beda |
| Rasio ambane kira-kira | 3:1 | 3:1 | Rasio padha, ora padha sekrup |
| Dawane lan jarak transisi | Ora ditemtokake | Ora ditemtokake | Perbandingan kinerja tetep ora lengkap |
Conto iki mung ndhukung kesimpulan dimensi. Iku ora netepake prabédan throughput, prabédan suhu nyawiji utawa kang meneng kudu mbukak resin Panjenengan. Pitakonan kasebut mbutuhake geometri lan kondisi operasi sing isih ana.
Apa kita mriksa nalika panggantos dipetik kanggo specification padha
Ing karya panggantos EJS, loro ngawut-awut nggawa diameteripun padha, L/D lan rasio komprèsi 3:1, nanging siji mlayu resik nalika liyane overheated senyawa sensitif panas. Bagean transisi kasebut diwiwiti ing posisi sing beda-beda lan dawane beda. Mulane kita mbandhingake profil zona, ora mung nomer ing kutipan.
Ing gambar panggantos, tandhani endi bagean feed rampung lan ing ngendi pangukuran diwiwiti. Banjur mbandhingake ambane ing interval kasebut. A rasio menehi titik pungkasan; profil nuduhake carane ngganti saluran antarane wong-wong mau. Ora ana sulih kanggo liyane.
Iki uga sebabe "nambah kompresi" minangka instruksi desain sing ora lengkap. Nambah ambane feed lan ngurangi ambane metering loro nambah rasio, nanging padha ngganti bagean beda saka meneng. Nemtokake owah-owahan dimensi, apa sing tetep ora owah lan masalah sing diukur sing arep diatasi. Yen ora, pemasok lan tim produksi bisa uga ngrembug babagan modifikasi sing beda.
Carane resin, wangun feed lan pangisi mengaruhi kaputusan
A jeneng polimer ora specification feed lengkap. Rekam bahan, aditif, wujud partikel, persiapan kelembapan lan konsistensi campuran. Pelet, trim pinggiran lemah lan serpihan sing ora teratur bisa nggawa jeneng polimer sing padha nalika tumindak beda ing tenggorokan pakan.Diskusi rasio komprèsi Jim Franklandnganggep dipakani lan leleh bebarengan, kalebu Kapadhetan akeh lan gesekan tinimbang nambani jinis resin minangka aturan pilihan cekap.
Pitakonan pisanan kita takon nalika owah-owahan feed
Enquiry EJS melu sekrup 90 mm, 30:1 L/D lan rasio kompresi 3:1. Garis kasebut duwe tekanan mati lan kekandelan tembok sing ora konsisten, lan panjaluk awal yaiku nyalin sekrup sing diduga rusak. Kita takon apa sing mlebu hopper saiki dibandhingake karo persiyapan produksi asli. Tanduran wis wiwit nyampur trim pinggiran dhewe menyang feed. Owah-owahan kasebut kalebu ing spesifikasi panggantos sadurunge gambar sing ora diganti ditampa.
Kanggo baris sampeyan dhewe, kumpulake conto feed perwakilan tinimbang njlentrehake kabeh minangka "plastik daur ulang." Ukur Kapadhetan akeh longgar nggunakake wadhah sing ditetepake, cara ngisi lan prosedur timbangan. Rekam manawa materi diwutahake utawa dipadhetke kanthi bebas; aja mbandhingake rong asil sing diasilake kanthi cara sing beda. Kalebu foto kanthi skala lan catet metode campuran.
| Kondisi feed | Informasi kanggo ngumpulake | Pitakonan desain kanggo ngrampungake |
|---|---|---|
| Pelet prawan | Grade, wangun pelet, preparation lan setelan stabil saiki | Apa geometri sing diadegaké isih cocog kanggo tugas iki? |
| Campuran pellet / regrind | Proporsi campuran, panyebaran ukuran partikel, konsistensi densitas akeh | Apa feed tetep konsisten saindhenging roto? |
| Film flake utawa pinggir pinggir | Bentuk, metode pakan, pengamatan bridging lan kerapatan akeh | Apa materi bisa mlebu lan ngisi bagean feed kanthi andal? |
| Bubuk utawa campuran garing | Formulasi, prilaku aliran lan rincian feed-system | Apa noto dipakani cocok kanggo materi iki? |
| Isi senyawa | Jinis lan proporsi pangisi, riwayat persiapan lan nyandhang | Apa syarat leleh, panas lan nyandhang bebarengan? |
Aja maca tabel iki minangka "kapadhetan akeh sing luwih murah mesthi mbutuhake rasio sing luwih dhuwur." A owah-owahan geometri ora bisa kanthi otomatis mbenerake bridging, pamisahan utawa feeder inconsistent. Uga resistensi nyandhang kudu dipilih saka rasio kompresi. Review ingPandhuan bahan laras sekrup EJSkanthi kapisah nalika formulasi diganti.
Dhuwur banget utawa kurang banget? Diagnosa proses sadurunge ngganti sekrup
Tekanan mundhak, partikel sing ora dilebur lan kenaikan suhu leleh minangka alasan kanggo diteliti. Dheweke dudu pangukuran rasio kompresi. Urutan diagnostik sing migunani yaiku kanggo nemtokake manawa gangguan kasebut diwiwiti nalika dipakani, leleh, watesan hilir utawa geometri mekanik sing rusak.
First mbandhingaké karo roto sajarah stabil nggunakake materi lan produk padha. Tansah die, noto layar lan lokasi pangukuran konsisten. Rekam output nyata, kacepetan meneng, suhu nyawiji, tekanan, beban drive lan cacat sing katon bebarengan. Setelan suhu tong mung ora netepake suhu leleh.
| Observasi | Priksa sadurunge owah-owahan geometri | Bukti kanggo kalebu ing panyuwunan |
|---|---|---|
| Tekanan lan output fluktuasi | Pasokan hopper, bridging, konsistensi feeder, owah-owahan campuran lan watesan | Cathetan kacepetan, tekanan lan output sing cocog karo wektu |
| Partikel sing ora dilebur katon | Tingkat feed, kondisi leleh, owah-owahan resin, kacepetan operasi lan profil meneng | Sampel utawa foto sing disambung menyang titik operasi sing direkam |
| Suhu leleh kakehan | Waca leleh, kacepetan, watesan, pendinginan lan kondisi mixer sing nyata | Cara pangukuran, lokasi lan bacaan stabil |
| Output tiba ing rpm ora owah | Pasokan feed nyata, kondisi resin, mati / layar lan nyandhang sekrup / tong minyak sing cocog | Output saben rpm plus pangopènan lan pangukuran cathetan |
| Black specks utawa discoloration nambah | Sajarah material, wilayah stagnant, kahanan panggonan lan reresik | Pola cacat lan nalika katon ing roto |
Napa rasio sing luwih dhuwur dudu perbaikan otomatis
Lin Jin lan Mark A. Spalding kacarita sinau LLDPE kontrol nggunakake extruder 2,5-inch lan limang rasio komprèsi, saka 2,0 kanggo 3,6. Ambane metering tetep 0,125 inci nalika ambane feed diganti. Ing 110 nganti 150 rpm, sekrup rasio sing luwih dhuwur ngasilake suhu leleh kira-kira 5 nganti 10 ° C luwih dhuwur tinimbang desain rasio ngisor. Iki minangka asil kanggo peralatan kasebut, resin lan eksperimen, dudu prediksi suhu kanggo panggantos EJS. Ndeleng penulissinau kinerja rasio komprèsi.
A kapisahconto ngatasi masalah dening Mark A. Spaldingnjlèntrèhaké 6-inch, loro-tataran ABS extrusion meneng karo aspek pisanan 3,1. Materi sing ora dilebur ngalangi bendungan spiral; panggantos ngajokaken suda rasio kanggo 2,5. Iki minangka respon desain khusus kanggo masalah leleh, dudu rekomendasi ABS universal.
Gunakake conto kasebut kanggo pigura pitakonan engineering: bisa meneng nyawiji barang padhet sing ditampa ing titik operasi sing dibutuhake? Aja ngowahi conto dadi grafik resin-kanggo-rasio umum utawa asil kinerja EJS sing dianggep.
Nalika nomer rasio komprèsi siji ora cukup
Ing prasaja feed-ambane / metering-ambane comparison belongs kanggo geometri meneng ditetepake. Sadurunge nggunakake, ngenali jinis meneng lan noto dipakani. Rasio sing dilapurake kanggo siji desain bisa uga ora padha karo liyane.
Sekrup penghalang mbagi materi dadi saluran sing padhet lan leleh. Katrangan kasebut mbutuhake susunan saluran lan geometri penghalang, ora mung rong pangukuran akar konvensional. A meneng loro-tataran vented wis luwih saka siji tahap Processing; takon tataran sing digambarake rasio kompresi sing dikutip. Wilayah ventilasi lan bagean pompa hilir kudu dievaluasi minangka bagean saka desain lengkap kasebut.diskusi meneng-desain Griffisine saluran alangi, ngawut-awut loro-tataran lan prilaku dipakani béda saka barel grooved.
Kajaba iku, mbedakake pakan banjir saka pakan sing dikontrol utawa keluwen. Tulis mode dipakani menyang specifications. Yen ora supplier bisa netepke saluran feed lengkap nalika proses diinstal ngirim aliran massa kontrol. Iki minangka syarat wates kanggo njlentrehake, dudu alesan kanggo ngetrapake rasio universal sing beda.
Extruders twin-screw uga mbutuhake geometri lan deskripsi proses dhewe. Aja nggunakake trabasan ambane siji-screw konvensional menyang pasangan intermeshing lan nganggep iku njupuk prilaku komprèsi lengkap. Nyedhiyani noto meneng, mode rotasi, unsur utawa profil pesawat lan drawing Produsèn.
Gunakake pitakonan iki nalika spesifikasi ora jelas:
- Apa iki desain konvensional, penghalang, rong tahap utawa kembar?
- Apa rasio kuotasi diitung saka ambane utawa volume saluran?
- Kang feed lan metering lokasi nemtokake pitungan?
- Apa susunan pitch utawa saluran ngganti antarane lokasi kasebut?
- Apa sistem feed sing diinstal cocog karo asumsi desain?
A specification kudu njawab pitakonan kasebut tanpa mbutuhake mesin kanggo guess. Yen ora bisa, entuk profil lengkap sadurunge menehi wewenang salinan. "3:1" migunani yen definisi lan aplikasi dikenal.
Apa sampeyan kudu nyalin sekrup sing wis ana utawa ngrancang maneh?
Panggantos sing ora diganti minangka titik wiwitan sing cukup nalika geometri sing dipasang ngasilake kualitas lan output sing puas, tugas kasebut ora owah, lan nyandhang sing diukur nerangake rusak. Iku dadi pilihan ora pati roso nalika masalah asli ana sadurunge nyandhang, formulasi diganti utawa proses saiki mlaku ing njaba sawetara operasi sawijining.
Pisahake rong keputusan ing kutipan: mulihake dimensi asli lan ngganti desain pangolahan. Sekrup sing rusak bisa uga mbutuhake panggantos tanpa mbutuhake rasio kompresi sing beda. Kosok baline, sekrup swara dimensi bisa uga ora cocog karo feed sing dilebokake ing tanduran.

Nemtokake owah-owahan sadurunge mbandhingake proposal
Menehi supplier statement masalah ditulis: contone, kahanan kang ora tetep meksa sawise owah-owahan feed-form, tinimbang "mbutuhake meneng luwih apik." Kalebu gambar garis dasar lan cathetan operasi. Takon desain sing diusulake kanggo ngenali kedalaman sing diganti, dawa zona, pitch lan fitur campuran apa wae.
Tansah review pas mechanical kapisah. Konfirmasi dawa apa, sambungan drive-mburi, soyo tambah antarmuka lan discharge noto marang Déwan diinstal. Luwih dawa kerja bisa uga mbutuhake owah-owahan tingkat mesin; iku dudu asumsi panggantos drop-in biasa. Sebutan L/D sing luwih dhuwur ing kutipan kudu micu priksa ukuran, dudu pangarepan kapasitas tambah.
Banjur setuju karo syarat perbandingan lan kritéria sing ditampa. Netepake materi, produk, titik operasi, mriksa kualitas lan pangukuran produksi sadurunge nyoba. Yen sawetara fitur desain diganti bebarengan, nyoba ngevaluasi panggantos lengkap; ora bisa netepake rasio kompresi mung nyebabake asil.
IngKaca produk tong minyak extruder extruderminangka titik wiwitan sing cocog kanggo pitakon panggantos. Nyedhiyakake aplikasi lan gambar nyata supaya diskusi babagan mesin sing diinstal tinimbang sawetara polimer umum.
Apa ngirim EJS lan carane ngesyahke panggantos
Inquiry migunani ngidini pabrik nyambungake syarat pangolahan menyang gambar sing bisa diproduksi. Kirimi spesifikasi asli sanajan sampeyan mikir yen salah, banjur kenali apa sing diganti. Tansah nomer revisi katon supaya gambar lawas ora meneng dadi instruksi produksi.
Kalebu informasi ing ngisor iki:
- Produsèn mesin, model, jinis meneng lan referensi komponen diinstal.
- Diameter pesawat, dawa kerja, dimensi drive-end lan gambar laras / antarmuka.
- Ambane feed lan metering, wates zona, profil pitch lan fitur campuran.
- Bahan resin, aditif, pengisi, formulir feed lan prosedur persiapan.
- Susunan feeder, rpm normal, output, suhu leleh lan maca tekanan.
- Sampel cacat, riwayat pangopènan lan pangukuran sekrup / tong minyak sing cocog.
- Kualitas produk sing dibutuhake lan kahanan operasi kanggo ditampa.
Bandhingake produksi stabil, ora mung wiwitan sukses
Sawise instalasi, tututi instruksi komisioning aman saka supplier mesin. Konfirmasi materi lan persiyapan sing disetujoni, ngidini proses stabil, lan ngumpulake bacaan sajrone interval sing ditemtokake. Rekam output kanthi cara nimbang sing disepakati tinimbang ngira saka kacepetan meneng.
Kanggo mbandhingake, ngitung output tartamtu minangka output massa sing diukur dibagi rpm. Tansah unit output katon, kayata kg/jam saben rpm. Bandhingake nilai iki mung karo kualitas, suhu leleh nyata, tekanan lan beban drive. Nomer sing luwih dhuwur ora nggawe perbaikan yen produk kasebut ora ana ing spesifikasi utawa proses dadi ora stabil.
| Rekaman nyoba | Rekam kanthi konsisten | Apa iku migunani |
|---|---|---|
| Feed | Kelas, akeh, campuran lan persiapan | Ngenali owah-owahan sing ora ana hubungane karo geometri |
| Titik operasi | Kacepetan, setelan suhu lan mode feed | Ndadekake comparison reproducible |
| Produksi | Output massal wektu lan produk sing bisa ditampa | Pisahake total produksi saka produksi migunani |
| Kondisi proses | Suhu leleh nyata, tekanan lan beban drive | Mbukak trade-offs didhelikake dening output piyambak |
| Kualitas | Ukuran sing disepakati, katon lan mriksa cacat | Nemtokake manawa panggantos kasebut cocog karo tugas |
Baleni perbandingan nalika ngganti titik operasi lan tetep ing lokasi pangukuran sing padha. Yen ana masalah, kirim cathetan maneh karo revisi gambar lan pengenal sampel. KontakIndustri EJSkaro paket kasebut tinimbang njaluk pangowahan rasio kompresi tanpa sabab sing ditemtokake.
Rembugan sekrup panggantos Panjenengan
Njlèntrèhaké meneng diinstal, feed nyata lan masalah Processing. Tombol mbukak draf email menyang EJS; sampeyan bisa masang gambar lan foto sadurunge ngirim.
Pitakonan sing kerep ditakoni
Apa rasio kompresi sekrup ekstrusi?
Iku rasio volume saluran bagean feed kanggo volume saluran bagean metering liwat penerbangan sing padha. Kanggo sekrup konvensional kanthi geometri pitch lan saluran sing bisa dibandhingake, ambane feed dibagi karo ambane metering nyedhiyakake perkiraan sing migunani. Iki minangka rasio geometris, dudu rasio tekanan utawa jaminan output.
Carane ngetung rasio komprèsi saka diameteripun ROOT?
Hitung saben ambane saluran radial minangka diameter njaba minus diameter akar, dibagi loro. Banjur dibagi ambane feed kanthi ambane metering. Gunakake lokasi feed lan pangukuran sing diidentifikasi, unit sing konsisten lan diameter penerbangan sing cocog. Aja nggunakake diameteripun bolongan tong minyak utawa nganggep sekrup worn isih cocog gambar asli.
Apa 3: 1 meneng cocok kanggo saben resin?
Ora rasio padha bisa njlèntrèhaké ambane saluran Absolute beda lan profil transisi. Kesesuaian uga gumantung ing kelas tartamtu, wangun feed, aditif, noto dipakani lan kahanan operasi. Miwiti kanthi geometri lengkap lan syarat produksi sing ditetepake tinimbang nganggep rasio minangka rekomendasi resin universal.
Apa nambah rasio kompresi nambah output?
Ora mesthi. Ngganti ambane feed lan ngganti ambane metering mengaruhi macem-macem bagean saka meneng, sanajan loro nambah rasio. Kondisi pakan, leleh lan hilir kudu dianggep bebarengan. Bandhingake output sing diukur kanthi stabil karo kualitas produk, suhu lebur sing nyata, tekanan lan beban drive sadurunge menehi penilaian penggantian.
Bisa ngawut-awut worn nimbulaké masalah tanpa ngganti rasio drawing kang?
ya wis. Gambar kasebut nggambarake geometri sing dimaksud, dudu kahanan saiki. Ukur sekrup lan tong minyak ing posisi sing cocog lan mbandhingake karo ukuran asli sing disetujoni. Label rasio komprèsi ora njlèntrèhaké reresik kerja, lan nyalin label kasebut ora ngatasi masalah nyandhang sing ora diukur.
Bisa nggunakake pitungan padha kanggo kembar-meneng utawa desain alangi?
Aja nganggep trabasan ambane saluran siji konvensional ditrapake. Ngenali susunan saluran, jinis meneng lan lokasi pitungan pisanan. Saluran alangi, sekrup panggung lan sekrup kembar intermeshing mbutuhake katrangan geometri sing luwih lengkap. Takon desainer sing volume utawa ambane nemtokake rasio sing dipetik sadurunge digunakake ing spesifikasi panggantos.